



株式会社 尚雅堂 代表取締役 松尾 安浩さん
マーケティング企画室
第14 回『低合金耐熱鋼の溶接』
 当サイトにつきましては、
アンダカット(梁の溶接)
1.梁の溶接
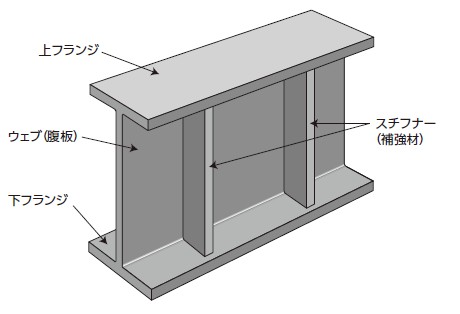
H形鋼の梁では、補強材のスチフナー(図1)や大梁と小梁などを接合するガセットプレートなどの取付けに、主として水平すみ肉溶接が用いられています。
この溶接で発生する代表的な欠陥の一つがアンダカットです。アンダカットが切り欠き状(ノッチ)の形状を呈している場合は、繰り返し応力を受ける部材で応力集中の起点となり、疲労亀裂へ進展する危険性があります。特に、フランジ・ウェブとスチフナーの接合部に適用される水平すみ肉溶接では、比較的脚長の大きい1パス溶接で立板側にアンダカットが発生しやすい傾向にあります。
2. アンダカットの管理基準
日本の建築鉄骨工事で広く用いられている「建築工事標準仕様書 JASS 6 鉄骨工事」では、アンダカットの管理値は応力方向によって異なり、前面すみ肉溶接では0.3mm以下、側面すみ肉溶接では0.5mm以下とされています。ただし、これらの値は最低限の管理基準であり、実際の品質管理では、これらを満足するだけでなく、設計図書、製作要領書、工事管理者や発注者の要求を満足することが必要です。
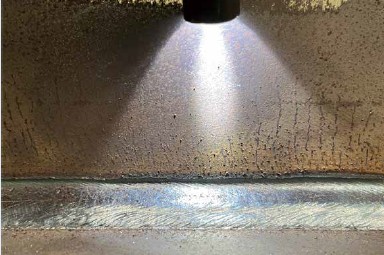
また、実際の製作現場では、規格値による判定だけでなく、溶接部の上方から照明を当て、ビード止端部に生じる影の有無を確認することなどで、アンダカットを検査している場合もあります(図2)。
3.アンダカット発生の原理と要因・対策
水平すみ肉の1パス溶接では、アークによって止端部の母材が溶けた後、溶融金属は重力の影響で下方へ垂れやすく、その部分を十分に埋められないまま凝固するため、図3に示すようなアンダカットが発生しやすくなります。
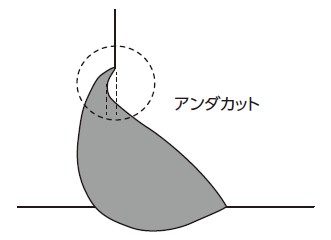
アンダカットの発生要因を以下に挙げます。
① 溶接条件が不適
(溶接電流、アーク電圧、溶接速度、トーチ角度など)
② ワイヤ狙い位置が不適
③ 立板の温度が高い
④ 部材間のすき間(ルート間隔)が大きい
⑤ 溶接材料が不適
アンダカットの抑制には、溶接条件のみならず組立精度やパス間温度などの管理が重要となります。例えば部材間のすき間が大きい場合は、1パス溶接ではアンダカットが発生しやすいため、すき間埋め溶接を行うか、あるいは多パス溶接の採用が有効です。また、溶接材料では、1パスで大脚長の溶接に適した[F]DW-50BFや、1パスから多層の溶接に適した[F]MX-Z200MPなどを選択することが対策になります。
以上のように、梁のすみ肉溶接におけるアンダカットは、溶接継手性能を損なう恐れのある欠陥です。規格値の理解、溶接施工条件の適正化、および必要脚長や溶接施工条件に適した溶接材料の選定、また組立精度の管理が未然防止に有効な手段の一つになります。これらを総合的に管理することが、健全な溶接品質の確保につながります。
参考文献
建築工事標準仕様書 JASS 6 鉄骨工事
| ※文中の商標を下記のように短縮表記しております。 FAMILIARC™→ [F] |